 0


শিল্প সংবাদ

জমা দিন
প্রতিক্রিয়া জমা দিন
কিভাবে বল বিয়ারিং তৈরি করা হয়? সম্পূর্ণ উত্পাদন প্রক্রিয়া, ধাপে ধাপে
2026-09-21
একটি বল ভারবহন নাকাল পর্যায়ে একটি বিয়ারিং হয়ে যায়, এর আগে নয়। ফরজিং, বাঁক এবং তাপ চিকিত্সা শক্ত ইস্পাত আকার প্রস্তুত; গ্রাইন্ডিং এবং ল্যাপিং তারপরে মাইক্রোন সেট করুন যা নির্ধারণ করে যে বেয়ারিং কতটা শান্তভাবে ঘোরে, কতটা লোড বহন করে এবং কতক্ষণ স্থায়ী হয়। যে কেউ বিয়ারিং কিনছেন তার জন্য এই অর্ডার করা গুরুত্বপূর্ণ, কারণ এটি ব্যাখ্যা করে যে খরচ কোথায় বসে, কেন একই আকারের জন্য দুটি উদ্ধৃতি এত ব্যাপকভাবে আলাদা হতে পারে এবং কেন গুণমানের সমস্যাগুলি সাধারণত কয়েকটি নির্দিষ্ট, পরীক্ষাযোগ্য পর্যায়ে ফিরে আসে।
একটি ফ্যান মোটর বা একটি স্কেটবোর্ড চাকা থেকে একটি ব্যর্থ 608 বিয়ারিং খুলুন এবং অ্যানাটমি প্রায় হতাশাজনকভাবে সহজ: একটি অভ্যন্তরীণ রিং, একটি বাইরের রিং, শক্ত হয়ে যাওয়া বলের একটি সারি, একটি খাঁচা যা সেই বলগুলিকে স্পর্শ করা থেকে রক্ষা করে এবং গ্রীসের একটি ফিল্ম৷ ম্যানুফ্যাকচারিং প্রশ্ন হল কিভাবে এই পাঁচটি মৌলিক জিনিস প্রতি মিনিটে কয়েক হাজার বিপ্লবে চালানোর জন্য যথেষ্ট সঠিকভাবে তৈরি করা হয়। উত্তর হল দুটি সমান্তরাল উৎপাদন লাইন - একটি রিংয়ের জন্য, একটি বলের জন্য - যা শুধুমাত্র চূড়ান্ত সমাবেশে মিলিত হয়।
এই গাইডটি সম্পূর্ণ প্রক্রিয়া অনুসরণ করে যেভাবে একটি গভীর খাঁজ বল বহনকারী কারখানা আসলে এটি চালায়: কাঁচামাল নির্বাচন, ফোরজিং, টার্নিং, হিট ট্রিটমেন্ট, বল মেকিং, গ্রাইন্ডিং, সুপারফিনিশিং, অ্যাসেম্বলি এবং ব্যাচ টেস্টিং। এটি প্রলিপ্ত বিয়ারিং, গুণমান নিয়ন্ত্রণ, অর্ডার দেওয়ার আগে গুরুত্বপূর্ণ চেকগুলি এবং ক্রেতারা প্রায়শই যে প্রশ্নগুলি উত্থাপন করে তা কভার করে৷ বর্ণনাটি 30 মিলিয়ন সেটের বার্ষিক আউটপুট সহ একটি প্ল্যান্টে একটি ISO 9001:2015 গুণমান সিস্টেমের অধীনে উত্পাদনকে প্রতিফলিত করে।
30 মিলিয়ন বিয়ারিং প্রতি বছর উত্পাদিত
ISO 9001:2015 প্রত্যয়িত মান ব্যবস্থাপনা সিস্টেম
OEM এবং ODM কাস্টম আকার, আবরণ এবং প্যাকেজিং
কয়েক ডজন ইউরোপ, আমেরিকা, দক্ষিণ-পূর্ব এশিয়া এবং আফ্রিকার রপ্তানি বাজার
বল বিয়ারিং কী দিয়ে তৈরি: উপাদান এবং কাঁচামাল
একটি গভীর খাঁজ বল ভারবহনে চারটি কঠিন উপাদান এবং একটি ব্যবহারযোগ্য উপাদান রয়েছে এবং প্রতিটি একটি সম্পূর্ণ ভিন্ন উৎপাদন পথ অনুসরণ করে। সরবরাহকারীদের মধ্যে মানের পার্থক্য বোঝার জন্য এই বিভাজনটি হল মূল চাবিকাঠি: প্রতিটি উপাদান তার নিজস্ব ব্যর্থতার মোড বহন করে, এবং একটি দুর্বল পদক্ষেপ - একটি নোংরা ইস্পাত তাপ, একটি নরম বল, একটি রুক্ষ রেসওয়ে - পুরো সমাবেশকে টেনে আনার জন্য যথেষ্ট।
চারটি উপাদান এবং একটি ব্যবহারযোগ্য
ভিতরের এবং বাইরের রিং দুটি স্থল রেসওয়ের মাধ্যমে বোঝা বহন করুন। নকল, পরিণত, শক্ত, তারপর গ্রাউন্ড টু মাইক্রন-স্তরের সহনশীলতা।
বল ঘূর্ণায়মান উপাদান. ইস্পাতের তার থেকে ঠান্ডা মাথা, তাপ চিকিত্সা, তারপর মাটি এবং সুনির্দিষ্ট গোলক মধ্যে lapped.
খাঁচা বলগুলিকে সমানভাবে ব্যবধানে রাখে যাতে তারা একে অপরকে স্পর্শ না করে। স্ট্যাম্পযুক্ত ইস্পাত, নাইলন বা পিতল।
ঢাল এবং সীল ZZ ধাতু ঢাল যোগাযোগ ছাড়া মোটা ধুলো ব্লক; 2RS রাবার সীল ভিতরের রিং এবং ব্লক জল এবং সূক্ষ্ম ধুলো স্পর্শ.
গ্রীস মুক্ত অভ্যন্তরীণ স্থানের প্রায় এক চতুর্থাংশ থেকে এক তৃতীয়াংশ পূরণ করে এবং শব্দ, তাপমাত্রা এবং গতি সীমাকে দৃঢ়ভাবে প্রভাবিত করে।
এই অংশগুলির মাধ্যমে লোড পাথ স্পষ্টতা প্রয়োজনীয়তা ব্যাখ্যা করে। শ্যাফ্ট থেকে হাউজিং পর্যন্ত যাওয়ার প্রতিটি ইউনিট দুটি রেসওয়ে, বলের সেট এবং মাইক্রনে মাপা একটি লুব্রিকেন্ট ফিল্ম অতিক্রম করে। যদি একটি রেসওয়ে রুক্ষ হয় বা একটি বল গোলের বাইরে থাকে, যোগাযোগের চাপ মাইক্রোস্কোপিক উচ্চ দাগের উপর কেন্দ্রীভূত হয় এবং সেই দাগগুলি ক্লান্তির প্রথম বিন্দুতে পরিণত হয়। এই কারণেই ভারবহন উত্পাদন ইস্পাত আকার দেওয়ার বিষয়ে কম এবং ত্রুটির শেষ চিহ্নগুলি সরানোর বিষয়ে আরও বেশি।
কাঁচামাল নির্বাচন করা
বিশ্বের সর্বাধিক গভীর খাঁজ বল বিয়ারিংগুলি ক্রোম স্টিল হিসাবে শুরু হয় — একটি উচ্চ-কার্বন ক্রোমিয়াম গ্রেড যা বিভিন্ন জাতীয় নামে ভ্রমণ করে: মার্কিন যুক্তরাষ্ট্রে AISI 52100, জার্মানিতে 100Cr6, জাপানে SUJ2 এবং চীনে GCr15৷ রসায়নটি ইচ্ছাকৃতভাবে সরল, মোটামুটি 1% কার্বন এবং 1.5% ক্রোমিয়াম, কারণ মূল্যটি বহিরাগত মিশ্রণে নয় বরং পরিচ্ছন্নতার মধ্যে রয়েছে। নোংরা ইস্পাতে শক্ত অ-ধাতুর অন্তর্ভুক্তিগুলি স্ট্রেস ঘনত্বের পয়েন্ট হিসাবে কাজ করে এবং পরিষেবাতে তারা শব্দ এবং প্রাথমিক ক্লান্তি স্পেলিং হিসাবে উপস্থিত হয়। এই কারণেই একটি গুরুতর কারখানা শুধুমাত্র মিল সার্টিফিকেটকে বিশ্বাস না করে বর্ণালী বিশ্লেষণের মাধ্যমে প্রতিটি আগত তাপ লট যাচাই করে।
স্টেইনলেস গ্রেডগুলি ক্ষয়কারী পরিবেশ পরিবেশন করে এবং তারা দুটি খুব ভিন্ন বিকল্পে বিভক্ত হয়। AISI 440C হল একটি মার্টেনসিটিক স্টেইনলেস স্টিল যা ক্রোম স্টিলের মতো শক্ত হয়, মরিচা প্রতিরোধ করার সময় 56-60 HRC ধারণ করে, যা এটিকে খাদ্য সরঞ্জাম, ধোয়ার জায়গা এবং আর্দ্র বহিরঙ্গন পণ্যগুলির জন্য একটি আদর্শ পছন্দ করে তোলে। AISI 304 তাপ চিকিত্সার দ্বারা মোটেই শক্ত করা যায় না — এটি নরম থাকে, মোটামুটি 200 HB-এর নিচে — তাই 304 বিয়ারিংগুলি সর্বাধিক জারা প্রতিরোধের জন্য ট্রেড লোড ক্ষমতা। কার্বন ইস্পাত স্কেলের অন্য প্রান্তে বসে: এটি খেলনা এবং কম-গতির কাস্টারের মতো হালকা-শুল্ক পণ্যগুলির জন্য খরচ কম করে, তবে এটি কঠোরতা বা ক্লান্তি জীবনের সাথে ক্রোম স্টিলের সাথে মেলে না।
| উপাদান | মূল বৈশিষ্ট্য | সাধারণ কঠোরতা | সাধারণ ব্যবহার |
|---|---|---|---|
| ক্রোম ইস্পাত (AISI 52100 / GCr15) | উচ্চ কার্বন প্লাস প্রায় 1.5% ক্রোমিয়াম; চমৎকার ঘূর্ণায়মান ক্লান্তি জীবন | তাপ চিকিত্সার পরে 60-64 HRC | মোটর, যন্ত্রপাতি, পাওয়ার টুল, পাম্প, স্বয়ংচালিত যন্ত্রাংশ |
| কার্বন ইস্পাত | কম খরচ, কম নির্ভুলতা এবং ছোট ক্লান্তি জীবন | শক্ত ক্রোম ইস্পাত নীচে | খেলনা, কাস্টার, লাইট-ডিউটি হার্ডওয়্যার |
| AISI 304 স্টেইনলেস | অস্টেনিটিক; মাধ্যমে কঠিন করা যাবে না; সর্বাধিক জারা প্রতিরোধের | প্রায় 200 HB এর নিচে (নরম) | খাদ্য সরঞ্জাম, পরিমিত লোড সহ ভেজা এবং ধোয়ার জায়গা |
| AISI 440C স্টেইনলেস | মার্টেনসিটিক; শক্তিশালী জারা প্রতিরোধের সঙ্গে কঠোর স্টেইনলেস | তাপ চিকিত্সার পরে 56-60 HRC | খাদ্য-গ্রেড এবং বহিরঙ্গন পণ্য বাস্তব লোড ক্ষমতা প্রয়োজন |
স্টিল বার থেকে ফিনিশড বিয়ারিং পর্যন্ত: এক নজরে উৎপাদন লাইন
রিং উত্পাদন এবং বল উত্পাদন দুটি সমান্তরাল রেখা হিসাবে সঞ্চালিত হয় যা কেবল সমাবেশে একত্রিত হয়। রিং লাইনে ক্রম হচ্ছে ফোরজিং, অ্যানিলিং, টার্নিং, হিট ট্রিটমেন্ট এবং গ্রাইন্ডিং; বল লাইনে এটি ঠান্ডা শিরোনাম, ঝলকানি, তাপ চিকিত্সা, নাকাল এবং ল্যাপিং। নিচের ওভারভিউটি একটি গভীর খাঁজ বল বিয়ারিং প্ল্যান্টের দোকানের মেঝেতে ব্যবহৃত অর্ডার অনুসরণ করে।
ধাপ 1 ইস্পাত ইনকামিং পরিদর্শন বর্ণালী বিশ্লেষণ এবং কঠোরতা প্রতিটি তাপ লট উত্পাদনে প্রবেশ করার আগে পরীক্ষা করে।
ধাপ 2 খালি জায়গা ফরজিং ঠান্ডা বা গরম গঠন উভয় রিংয়ের কাছাকাছি-নিট আকৃতি সেট করে এবং উপাদান সংরক্ষণ করে।
ধাপ 3 annealing এবং বাঁক গ্রাইন্ডিং অ্যালাউন্স ছেড়ে দেওয়ার সময় নরম রিংগুলিকে প্রায় চূড়ান্ত জ্যামিতিতে মেশিন করা।
ধাপ 4 তাপ চিকিত্সা নাকাল ভাতা ভিতরে রাখা বিকৃতি সঙ্গে 60-64 HRC নিভিয়ে এবং মেজাজ.
ধাপ 5 নাকাল এবং superfinishing মুখ, বোর, বাইরের ব্যাস এবং রেসওয়েগুলি মাইক্রন সহনশীলতায় আনা হয়েছে।
ধাপ 6 বল হেডিং এবং ল্যাপিং তারগুলি ফ্ল্যাশড ফাঁকা হয়ে যায়, তারপরে ল্যাপড গোলকগুলি আকারের গ্রুপে সাজানো হয়।
ধাপ 7 সমাবেশ এবং তৈলাক্তকরণ মিলিত অংশ, খাঁচা riveting, গ্রীস ভরাট, ঢাল বা সীল মধ্যে চাপা.
ধাপ 8 চূড়ান্ত পরীক্ষা এবং প্যাকিং কম্পন গ্রেডিং, মাত্রা স্যাম্পলিং, মরিচা-প্রতিরোধী তেল এবং সিল করা বাক্স।
Traceability প্রতিটি পর্যায়ে মাধ্যমে সঞ্চালিত হয়. প্রতিটি বিলেট তার তাপ সংখ্যা রাখে, প্রতিটি ব্যাচ তার ফার্নেস চালানো রেকর্ড করে, এবং প্রতিটি প্যাকিং তালিকা উত্পাদন ব্যাচকে উল্লেখ করে, তাই একটি সমাপ্ত বিয়ারিং তার ইস্পাত শংসাপত্রে ফিরে পাওয়া যেতে পারে। একটি ISO 9001:2015 সিস্টেমের অধীনে এটি ঐচ্ছিক কাগজপত্র নয়: যখন কোনও গ্রাহক কয়েক মাস পরে গোলমালের রিপোর্ট করেন, তখন সনাক্তযোগ্যতা নির্ধারণ করে যে কারণটি একটি স্টিলের লটে, একটি হিট ট্রিটমেন্ট রান বা একটি অ্যাসেম্বলি সেটিংয়ে বসে — এবং সেই পার্থক্যটি ঠিক করে যে সঠিক প্রতিক্রিয়াটি সাজানো, পুনরায় কাজ করা বা একটি প্রক্রিয়া সংশোধন করা হচ্ছে কিনা৷
কিভাবে বল পুরোপুরি গোলাকার করা হয়
বিয়ারিং বল কখনোই গোলক কাটা হয় না। তারা বৃত্তাকার কাছাকাছি আঘাত করা হয়, তারপর ঘষিয়া তুলিয়া ফেলিতে সক্ষম অধীনে একে অপরের বিরুদ্ধে ঘূর্ণিত হয় যতক্ষণ না প্রতিটি পৃষ্ঠের গড় বেরিয়ে আসে - একটি স্ব-সংশোধনী প্রক্রিয়া যা একটি মাইক্রনের ভগ্নাংশের মধ্যে শক্ত ইস্পাতের তারকে গোল বলের মধ্যে পরিণত করে। কারণ অংশগুলি পরিশ্রমী ইস্পাত, কাটার সরঞ্জামগুলি তাত্ক্ষণিকভাবে পরিধান করবে; ঘষিয়া তুলিয়া ফেলিতে সক্ষম আকৃতি একমাত্র ব্যবহারিক রুট.
- ঠান্ডা শিরোনাম: প্রায় সমাপ্ত বলের ব্যাসের ইস্পাতের তারকে একটি হেডারে দেওয়া হয়, যেখানে তারে আঘাত করে এবং একটি রুক্ষ বল তৈরি করে যা তার বিষুবরেখার চারপাশে একটি ফ্ল্যাশ সীম রেখে যায়।
- ঝলকানি: রুক্ষ বল দুটি খাঁজকাটা প্লেটের মধ্যে ঘূর্ণায়মান হয় যা ফ্ল্যাশ সীমকে পিষে ফেলে এবং আকৃতিটি সত্য করা শুরু করে।
- তাপ চিকিত্সা: রিংগুলির জন্য ব্যবহৃত একই quench-and-temper logic বলগুলিকে রকওয়েল C কঠোরতা স্কেলে নিম্ন-থেকে-মধ্য 60-এর দশকে রাখে।
- শক্ত নাকাল: বলগুলি একটি ঘষিয়া তুলিয়া ফেলিতে সক্ষম স্লারির নীচে সর্পিল খাঁজ সহ কাটা ঢালাই-লোহার প্লেটের মধ্যে ভ্রমণ করে; খাঁজগুলি এলোমেলো ঘূর্ণনকে জোর করে, তাই পৃষ্ঠের প্রতিটি বিন্দু একই পরিমাণ সময়ের জন্য ঘষিয়া তুলিয়াছে।
- ল্যাপিং: একটি দীর্ঘ চক্রের উপর একটি সূক্ষ্ম ঘষিয়া তুলিয়া ফেলিতে সক্ষম এবং হালকা চাপ চূড়ান্ত গ্রেড এবং পৃষ্ঠ ফিনিস সেট.
- ওয়াশিং, পরিদর্শন এবং গ্রেডিং: বলগুলি পরিষ্কার করা হয়, পৃষ্ঠের ত্রুটিগুলির জন্য পরীক্ষা করা হয় এবং সমাবেশের জন্য সূক্ষ্ম আকারের গ্রুপগুলিতে সাজানো হয়।
প্রক্রিয়াটি কাজ করার কারণ হল জ্যামিতি: একটি বলের কোন নির্দিষ্ট অক্ষ নেই। এটি খাঁজে অবাধে গড়িয়ে পড়ে এবং এর পৃষ্ঠের প্রতিটি বিন্দুকে ঘষিয়া তুলিয়া তুলিয়া দেয়, তাই একটি উচ্চ স্থান সর্বদা পরের জিনিসটি পরা হয়। যে বলটি আটকে যায় তা পরের দিকে আঘাত করে; প্রক্রিয়াটি তার নিজস্ব ত্রুটিগুলি সরিয়ে দেয়। এটিই প্রায় অন্য যে কোনও মেশিনযুক্ত অংশের তুলনায় গোলকগুলিকে আরও নির্ভুলভাবে ভর-উৎপাদন করা সম্ভব করে তোলে।
গ্রেডিং সিস্টেম বৃত্তাকার উপর সংখ্যা রাখে। স্ট্যান্ডার্ড বল গ্রেডিং কনভেনশনে, গ্রেড নম্বর হল মাইক্রোইঞ্চে একটি নিখুঁত গোলক থেকে সর্বাধিক অনুমোদিত বিচ্যুতি, তাই গ্রেড 100 প্রায় 2.5 মাইক্রন অনুমতি দেয়, গ্রেড 25 0.64 অনুমতি দেয়, গ্রেড 10 0.25 এবং গ্রেড 5 অনুমতি দেয় 0.13। বেশিরভাগ বাণিজ্যিক গভীর খাঁজ বিয়ারিংগুলি গ্রেড 100 বলে চলে; শান্ত অ্যাপ্লায়েন্স মোটর এবং নির্ভুল স্পিন্ডল গ্রেড 10 বা তার চেয়ে ভাল ন্যায্যতা দেয়। গ্রেড স্কেলের নিচের প্রতিটি ধাপ ল্যাপিং টাইম এবং পরিদর্শন খরচ যোগ করে, যা বল গ্রেডকে যেকোন বিয়ারিং কোটের মধ্যে একটি শান্ত খরচ ড্রাইভার করে তোলে।
একা গোলাকারতা এখনও যথেষ্ট নয় - বলগুলিও তাদের রিংয়ের সাথে মেলে। যেহেতু কোন গ্রাইন্ডিং প্রক্রিয়া পুরোপুরি পুনরাবৃত্তিযোগ্য নয়, তাই সমাপ্ত বলগুলিকে একটি মাইক্রনের ভগ্নাংশে পরিমাপ করা আকারের গ্রুপে বাছাই করা হয় এবং একই ব্যাচে রিং গ্রাউন্ডগুলিকে সেই গ্রুপের সাথে যুক্ত করা হয় যা ডিজাইন করা অভ্যন্তরীণ ক্লিয়ারেন্স পুনরুদ্ধার করে। এই নির্বাচনী সমাবেশ শিল্প জুড়ে আদর্শ অনুশীলন, এবং এটি আরও একটি কারণ বহনকারী কারখানাগুলি সবকিছুকে দুইবার পরিমাপ করে: একবার সাজানোর জন্য, এবং একবার প্রমাণ করার জন্য।
তাপ চিকিত্সা: ভারবহন কঠোরতা কোথা থেকে আসে
গ্রাইন্ডিং ইস্পাতকে আকার দেয়, কিন্তু তাপ চিকিত্সা এটি টিকে থাকে কিনা তা নির্ধারণ করে। সঠিক কঠোরতা ব্যতীত একটি নিখুঁতভাবে গ্রাউন্ড রেসওয়ে কয়েক দিনের মধ্যেই লোডের নিচে চাপা পড়ে যায়, তাই চুল্লি - গ্রাইন্ডিং মেশিন নয় - যেখানে আকৃতির ইস্পাতের একটি টুকরো প্রকৃতপক্ষে বহনকারী উপাদানে পরিণত হয়।
ক্রোম স্টিলের জন্য, রিং ব্ল্যাঙ্ক এবং বলগুলিকে প্রায় 840 ডিগ্রি সেলসিয়াসে উত্তপ্ত করা হয় যতক্ষণ না কাঠামোটি অস্টেনাইটে রূপান্তরিত হয়, শক্ত মার্টেনসাইটের মধ্যে লক করার জন্য যথেষ্ট দ্রুত তেলে নিভে যায়, তারপর অভ্যন্তরীণ চাপ উপশম করার জন্য 160 ডিগ্রি সেলসিয়াসের কাছাকাছি টেম্পারড হয়। ফলাফল হল 60-64 এইচআরসি: ঘূর্ণায়মান যোগাযোগের ক্লান্তি প্রতিরোধ করার জন্য যথেষ্ট কঠিন, শক অধীনে ক্র্যাক না করার জন্য যথেষ্ট শক্ত। মেজাজ এড়িয়ে যান এবং অংশগুলি ভঙ্গুর থাকে; অতিরিক্ত মেজাজ এবং কঠোরতা পরিসেবা জীবনের সাথে পড়ে।
এই পর্যায়ে নিয়ন্ত্রণ একটি সমাপ্ত অংশে অদৃশ্য এবং জাল থেকে ব্যয়বহুল। ফার্নেসের তাপমাত্রার অভিন্নতা, তেলের অবস্থা নিভিয়ে ফেলা এবং ভিজানোর সময় সিদ্ধান্ত নেয় যে একটি সম্পূর্ণ ব্যাচ স্পেসিফিকেশনে ল্যান্ড করবে নাকি নরম হয়ে যাবে। বিকৃতিরও ব্যবস্থাপনার প্রয়োজন: তাপ-চিকিত্সা করা রিংগুলি কিছুটা ঝাঁকুনি দেয়, এবং প্রক্রিয়াটি অবশ্যই সেই পাটাটিকে গ্রাইন্ডিং অ্যালাউন্সের ভিতরে ধরে রাখতে হবে, অন্যথায় গ্রাইন্ডিং লাইন অতিরিক্ত চক্রে চুল্লির ত্রুটির জন্য অর্থ প্রদান করে। নির্ভুলতা গ্রেডগুলি আরও একটি ধাপ যোগ করে — একটি গভীর ঠান্ডা চিকিত্সা যা ধরে রাখা অস্টিনাইটকে রূপান্তরিত করে এবং বছরের পর বছর পরিষেবার মাত্রাকে স্থিতিশীল করে।
তাপ চিকিত্সার পরে কঠোরতা লক্ষ্য: ক্রোম ইস্পাত (AISI 52100 / GCr15) 60-64 HRC এ পৌঁছেছে; AISI 440C স্টেইনলেস 56-60 HRC পৌঁছেছে; AISI 304 স্টেইনলেস কঠিন নয় এবং প্রায় 200 HB এর নিচে থাকে।
এখানেও স্টেইনলেস স্প্লিট শারীরিক হয়ে ওঠে। 440C অংশগুলি একই চুল্লিগুলির মধ্য দিয়ে যায় এবং ব্যবহারযোগ্য কঠোরতার সাথে বেরিয়ে আসে, যখন 304 রিংগুলি মোটেই শক্ত হতে পারে না। সেই একক ধাতুবিদ্যা বিষয়ক তথ্য ব্যাখ্যা করে যে কেন 304 বিয়ারিংস ভিজা, ক্ষয়-ভারী অ্যাপ্লিকেশনগুলিকে পরিমিত লোড সহ, এবং কেন 440C উত্তর হল যখন একটি অ্যাপ্লিকেশনের ক্ষয় প্রতিরোধের এবং একই সময়ে বাস্তব লোড ক্ষমতা প্রয়োজন।
গ্রাইন্ডিং, সুপারফিনিশিং এবং টলারেন্স ক্লাস
প্রতিটি রিং ইচ্ছাকৃতভাবে বড় আকারের নাকাল লাইনে আসে। গ্রাইন্ডিং সেই ভাতাটিকে সরিয়ে দেয় এবং একই সময়ে, একজন ক্রেতা প্রকৃতপক্ষে যে সহনশীলতার জন্য অর্থ প্রদান করছেন তা সংজ্ঞায়িত করে, যা এটিকে সমগ্র উৎপাদন শৃঙ্খলে সবচেয়ে প্রভাবশালী পর্যায় করে তোলে।
ক্রমটি স্থির করা হয়েছে: একটি রেফারেন্স প্লেন তৈরি করতে প্রথমে মুখগুলি পিষুন, তারপর বাইরের ব্যাস এবং বোর, তারপর রেসওয়ে। কুল্যান্ট ক্রমাগত চলে, কারণ একটি ক্ষণিকের জন্য শুকনো চাকা পৃষ্ঠকে পুড়িয়ে ফেলতে পারে এবং মাইক্রো-ফাটল তৈরি করতে পারে যা আপাতদৃষ্টিতে ভাল অংশের ভিতরে লুকিয়ে থাকে যতক্ষণ না এটি তাড়াতাড়ি ব্যর্থ হয়। রেসওয়ে গ্রাইন্ডিং করার পর, সূক্ষ্ম পাথর দিয়ে একটি সুপারফিনিশিং পাস পৃষ্ঠের রুক্ষতাকে 0.1 মাইক্রন Ra-এর নিচে নামিয়ে দেয় - একটি ফিনিস যা একটি আয়নার মতো দেখায় এবং আরও গুরুত্বপূর্ণভাবে, লুব্রিকেন্ট ফিল্ম গঠন করতে এবং সঠিকভাবে ভার বহন করতে দেয়। সুপারফিনিশ এড়িয়ে যাওয়া বা সংক্ষিপ্ত করা অদৃশ্যভাবে খরচ কমানোর একটি ক্লাসিক উপায়, এবং এটি সর্বদা শব্দ এবং সংক্ষিপ্ত জীবন হিসাবে পরে দেখা যায়।
| আইএসও ক্লাস | ABEC সমতুল্য | এটা কি tightens | সাধারণ অ্যাপ্লিকেশন |
|---|---|---|---|
| P0 | ABEC ঘ | স্ট্যান্ডার্ড মাত্রিক সহনশীলতা | সাধারণ মোটর, যন্ত্রপাতি, পাওয়ার টুল, পাম্প |
| P6 | ABEC 3 | শক্ত রানআউট এবং প্রস্থ সহনশীলতা | উন্নত মোটর, বৈদ্যুতিক সরঞ্জাম, গিয়ারবক্স |
| P5 | ABEC 5 | মাইক্রোন-স্তরের রানআউট নিয়ন্ত্রণ | মেশিন টুল স্পিন্ডল, নির্ভুল যন্ত্র |
| P4 | ABEC 7 | উচ্চ গতির জন্য খুব টাইট জ্যামিতি | উচ্চ-গতির স্পিন্ডল, মহাকাশ, দাঁতের হ্যান্ডপিস |
একটি ক্লাস নির্বাচন করা একটি খরচ সিদ্ধান্ত, একটি স্ট্যাটাস প্রতীক নয়। একটি যন্ত্রের মোটর, জলের পাম্প বা পাওয়ার টুল সাধারণত P0 (ABEC 1) এ সঠিকভাবে চলে; P5-এর জন্য অর্থপ্রদান করা সহনশীলতা ক্রয় করে যা অ্যাপ্লিকেশন কখনই ব্যবহার করে না। মেশিন টুল স্পিন্ডেল, উচ্চ-গতির মোটর এবং পরিমাপ যন্ত্রগুলি হল সেই ক্ষেত্রে যেখানে P5 এবং P4 প্রকৃতপক্ষে তাদের মূল্য অর্জন করে। যখন একই আকারের জন্য দুটি উদ্ধৃতি তীব্রভাবে পৃথক হয়, তখন সহনশীলতা ক্লাসটি লিখিতভাবে নিশ্চিত করার জন্য প্রথম আইটেমগুলির মধ্যে একটি - ইস্পাত স্পেসিফিকেশনের ঠিক পিছনে।
খাঁচা, সীল, তৈলাক্তকরণ এবং চূড়ান্ত সমাবেশ
সমাবেশ সময় কম এবং ফলাফল দীর্ঘ. দুটি সমান্তরাল উত্পাদন লাইন একত্রিত হয়, এবং ভারবহনের সবচেয়ে কম ব্যয়বহুল অংশ - খাঁচা, গ্রীস এবং সীল - এর বাস্তব-বিশ্বের আচরণের বেশিরভাগ সিদ্ধান্ত নেয়।
স্ট্যাম্পযুক্ত ইস্পাত খাঁচা ছোট গভীর খাঁজ বিয়ারিং-এ ডিফল্ট: সস্তা, অনমনীয় এবং দুটি অর্ধেক থেকে একসঙ্গে riveted. নাইলনের খাঁচাগুলি শান্তভাবে চলতে পারে এবং মরিচা ধরতে পারে না, এই কারণেই তারা কম-আওয়াজ অ্যাপ্লায়েন্স বিয়ারিংগুলিতে আধিপত্য বিস্তার করে, যেখানে তাপমাত্রা সিলিং প্রায় 120 °সে। ব্রাস বৃহত্তর বা বিশেষ বিয়ারিংগুলিতে উপস্থিত হয় যেখানে শক্তি এবং তাপ প্রতিরোধের বিষয়গুলি একসাথে।
রিং এবং বল মিলিত গ্রুপে মিলিত হয়। বলের আকারের গ্রুপটি পরিমাপ করা রেসওয়ের বিপরীতে নির্বাচন করা হয় যাতে একত্রিত বিয়ারিং তার ডিজাইন করা অভ্যন্তরীণ ক্লিয়ারেন্সের ভিতরে ভূমিষ্ঠ হয় - রিংগুলির মধ্যে ক্ষুদ্র মুক্ত চলাচল যা বিয়ারিং মাউন্ট করার সাথে সাথে সঙ্কুচিত হয় এবং উত্তপ্ত হয়। স্ট্যান্ডার্ড ক্লিয়ারেন্স (C0) বেশিরভাগ অ্যাপ্লিকেশনের জন্য উপযুক্ত; একটি বৃহত্তর C3 ক্লিয়ারেন্স নির্দিষ্ট করা হয় যখন ভিতরের রিং গরম হয় বা শ্যাফটে শক্তভাবে ফিট হয়। বলগুলি স্থানান্তরিত রিংগুলির মধ্যে ফাঁকে লোড করা হয়, সমানভাবে ফাঁক করা হয়, এবং একত্রিত ভারবহনটি তার চূড়ান্ত ধোয়ার মধ্য দিয়ে যাওয়ার আগে খাঁচার পকেটগুলিকে ছিঁড়ে ফেলা হয় বা তাদের চারপাশে ছিদ্র করা হয় — কারণ ভিতরে রেখে যাওয়া অবশিষ্টাংশগুলিকে পিষে নেওয়া একটি শব্দের উত্স যা কোনও সিল অপসারণ করতে পারে না।
গ্রীস মুক্ত অভ্যন্তরীণ স্থানের প্রায় এক চতুর্থাংশ থেকে এক তৃতীয়াংশ পূরণ করে। খুব কম এবং ভারবহন গতিতে ধাতব যোগাযোগের দিকে চলে; খুব বেশি এবং মন্থন তাপমাত্রা এবং শব্দ বাড়ায়। ক্রেতাদের জন্য, গ্রীস স্পেসিফিকেশন স্পষ্টভাবে নিশ্চিত করা মূল্যবান, কারণ এটি গতি সীমা, নিম্ন-তাপমাত্রা আচরণ এবং সমাপ্ত পণ্যের রক্ষণাবেক্ষণ-মুক্ত জীবন নির্ধারণ করে।
ZZ মানে দুটি ধাতব ঢাল: অ-যোগাযোগ, ন্যূনতম টেনে আনা, মোটা ধুলোর বিরুদ্ধে কার্যকর, জলের বিরুদ্ধে মাঝারি। 2RS মানে দুটি রাবার সীল, সাধারণত এনবিআর, ভিতরের রিংয়ের সাথে হালকা যোগাযোগে: সূক্ষ্ম ধুলো এবং আর্দ্রতার বিরুদ্ধে অনেক ভাল, সামান্য বেশি চলমান টর্ক এবং প্রায় 110 ডিগ্রি সেলসিয়াসের ব্যবহারিক তাপমাত্রার সিলিং। সঠিক পছন্দ হল পরিবেশগত — শুষ্ক, দ্রুত এবং পরিষ্কার অবস্থা ZZ-এর দিকে ঝুঁকছে; ভেজা, ধুলোবালি বা ধুয়ে ফেলা সরঞ্জাম 2RS-এর দিকে ঝুঁকে পড়ে।
এই প্রক্রিয়ার ক্লাসিক ফলাফল 608ZZ ডাবল আয়রন সিল করা গভীর খাঁজ বল বিয়ারিং 8 x 22 x 7 মিমি ক্রোম ইস্পাত বিয়ারিং সহ ডবল মেটাল শিল্ড — মোটর, টুল এবং হার্ডওয়্যারে সবচেয়ে সাধারণ ছোট আকার। পণ্যের স্পেসিফিকেশন দেখুনপ্যাকিংয়ের আগে, কম-শব্দের গ্রেডগুলি 100% কম্পন পরীক্ষায় উত্তীর্ণ হয় যখন নমুনা দ্বারা স্ট্যান্ডার্ড গ্রেডগুলি পরীক্ষা করা হয়। প্রতিটি বিয়ারিং মরিচা-প্রতিরোধী তেলের একটি ফিল্ম এবং একটি সিল করা প্যাকেজ পায়। সংরক্ষণ হল ম্যানুফ্যাকচারিং এর অংশ, কোনো চিন্তাভাবনা নয়: একটি মাত্রিকভাবে নিখুঁত ভারবহন যা ইনস্টলেশনের আগে একটি আর্দ্র গুদামে মরিচা ধরে যায় তা এখনও ত্রুটিপূর্ণ ডেলিভারি হিসাবে গণ্য হয়।
প্লাস্টিক এবং পলিউরেথেন প্রলিপ্ত বিয়ারিং: দ্বিতীয় ছাঁচনির্মাণ প্রক্রিয়া
কিছু বিয়ারিংগুলি সর্বাধিক শক্ত না হয়ে শান্ত এবং পৃষ্ঠ-বান্ধব হওয়ার জন্য তৈরি করা হয় এবং এটি একটি দ্বিতীয় ছাঁচনির্মাণ প্রক্রিয়ার মাধ্যমে অর্জন করা হয় যা বাইরের রিংটিকে প্লাস্টিক বা পলিউরেথেনে মোড়ানো হয়।
বেস বিয়ারিং - সাধারণত একটি 608, 626 বা 6000 সিরিজের আকার - ধুয়ে একটি ছাঁচের কোরে মাউন্ট করা হয়। গলিত প্লাস্টিক বা থার্মোপ্লাস্টিক পলিউরেথেন বাইরের রিংয়ের চারপাশে ইনজেকশন দেওয়া হয়, এটি শীতল হওয়ার সাথে সাথে এটির সাথে আবদ্ধ হয় এবং একই ধাপে তৈরি ওয়ার্কিং প্রোফাইলের সাথে বেরিয়ে আসে: রোলারগুলির জন্য একটি ফ্ল্যাট ট্রেড, স্লাইডিং ট্র্যাকগুলির জন্য একটি ভি-গ্রুভ বা ইউ-গ্রুভ, সাদা, কালো, কমলা এবং সবুজ রঙের মতো রঙে যা গ্রাহকরা তাদের পণ্যগুলিকে গ্ল্যাইলাইনে রাখতে ব্যবহার করেন।
আবরণ পুরো চাকার আচরণ পরিবর্তন করে। প্লাস্টিক এবং পিইউ স্তরগুলি ধাতব শব্দকে স্যাঁতসেঁতে করে যা শক্ত ইস্পাত আসবাবপত্র ফ্রেম, স্লাইডিং দরজা, জানালা এবং পরিবাহক কাঠামোতে প্রেরণ করে; তারা ভারবহন রোলগুলির পৃষ্ঠগুলিকে স্ক্র্যাচিং এবং পরিধান থেকে রক্ষা করে; এবং পলিউরেথেন ট্রলি এবং পরিবহন চাকার জন্য গ্রিপ প্লাস শক শোষণ যোগ করে, সাধারণত 85-95 শোর এ হার্ডনেস ব্যান্ডে নির্দিষ্ট করা হয়। আসবাবপত্র, শিশুর পণ্য এবং বাড়ির হার্ডওয়্যারে, প্রলিপ্ত স্তরটি প্রায়শই একটি পণ্যের মধ্যে পার্থক্য যা সস্তা মনে হয় এবং যেটি শেষ বলে মনে হয়।
প্রকৌশল ঝুঁকি আনুগত্য হয়. একটি খারাপভাবে বন্ধনযুক্ত আবরণ কয়েক সপ্তাহ ঘূর্ণায়মান হওয়ার পরে ডিলামিনেট করতে পারে এবং যদিও ব্যর্থতা একটি আবরণ সমস্যা বলে মনে হয়, মূল কারণটি সাধারণত পৃষ্ঠের প্রস্তুতি, বন্ধন রসায়ন বা ছাঁচের নকশা। নির্ভরযোগ্য প্রযোজকরা লেপকে তার নিজস্ব পরিদর্শনের মাধ্যমে একটি প্রক্রিয়া হিসাবে বিবেচনা করে — নমুনাগুলির উপর টান পরীক্ষা, ছাঁচ রক্ষণাবেক্ষণের সময়সূচী এবং নিরাময় করা স্তরের কঠোরতা পরীক্ষা - একটি সাধারণ ডিপিং অপারেশন হিসাবে নয়।
প্রলিপ্ত ভারবহন উদাহরণ PU608267 PU লেপা গভীর খাঁজ বল বিয়ারিং রোলার এবং স্লাইডিং সিস্টেমে শান্তভাবে চলমান এবং পৃষ্ঠ সুরক্ষার জন্য একটি ছাঁচযুক্ত পলিউরেথেন স্তর সহ একটি 608 বেস বিয়ারিং। পণ্যের স্পেসিফিকেশন দেখুনমান নিয়ন্ত্রণ: একটি কারখানা কিভাবে প্রতিটি ব্যাচ যাচাই করে
একটি নির্ভরযোগ্য কারখানা তিনবার পরীক্ষা করে: ইনকামিং স্টিলের উপর, ক্রিটিক্যাল মেশিনিং ধাপে এবং সমাপ্ত বিয়ারিং-এ। খরচ বাঁচাতে তিনটি স্তরের যেকোনো একটি অপসারণ করা শেষ পর্যন্ত গোলমালের অভিযোগ, সংক্ষিপ্ত জীবন বা ফিল্ড রিটার্ন হিসাবে দেখায়।
- আগত ইস্পাত: 52100/GCr15 স্পেসিফিকেশনের বিরুদ্ধে বর্ণালী বিশ্লেষণ, কঠোরতা স্যাম্পলিং এবং উৎপাদনে মুক্তির আগে প্রতিটি তাপ লটের জন্য শংসাপত্রের মিল।
- প্রক্রিয়াধীন নমুনা: প্রথম-নিবন্ধটি বাঁক নেওয়ার পরে এবং প্রতিটি গ্রাইন্ডিং অপারেশনের পরে পরীক্ষা করে, পরিসংখ্যানগত নমুনা দিয়ে যা স্ক্র্যাপ তৈরির আগে সরঞ্জামের পরিধান ধরা দেয়।
- ফাটল সনাক্তকরণ: এডি-কারেন্ট বা চৌম্বক-কণা স্ক্রীনিং তাপ-চিকিত্সা করা অংশগুলির ফাটল ধরার জন্য যা পরে গ্রাইন্ডিং অন্যথায় লুকিয়ে রাখবে।
- কম্পন এবং শব্দ গ্রেডিং: কম্পন যন্ত্রে পরিমাপ করা সমাপ্ত বিয়ারিং এবং Z1, Z2 বা Z3 শ্রেণীবদ্ধ; অ্যাপ্লায়েন্স এবং মোটর অ্যাপ্লিকেশন সাধারণত Z2 বা শান্ত Z3 দাবি করে।
- মাত্রিক নমুনা: বোর, বাইরের ব্যাস এবং প্রস্থ এয়ার গেজ এবং মাইক্রোমিটার দিয়ে পরিমাপ করা হয়েছে ঘোষিত সহনশীলতা শ্রেণীর বিরুদ্ধে।
- জারা এবং গ্রীস চেক: স্টেইনলেস ব্যাচগুলিতে লবণ-স্প্রে স্যাম্পলিং এবং সিল করা ধরণের উপর গ্রীস-ফিল যাচাইকরণ।
কোলাহল বিশেষ মনোযোগের দাবি রাখে কারণ এটি সমাপ্ত পণ্যগুলির থেকে সবচেয়ে সাধারণ মানের অভিযোগ, এবং এটি কোনো একক পরিমাপের পরিবর্তে কারণগুলির সমন্বয় দ্বারা নির্ধারিত হয় — বল গ্রেড, রেসওয়ে ফিনিস, পরিচ্ছন্নতা এবং গ্রীস। কম-শব্দ উৎপাদনের 100% গ্রেডিং হল একটি ভারবহন যা গুনগুন করে এমন একটি থেকে আলাদা করে, এবং এর পিছনের কৌশলগুলি তাদের নিজস্ব একটি শৃঙ্খলা তৈরি করে; এই নিবন্ধটি কীভাবে কারখানাগুলি গভীর খাঁজ বল বিয়ারিংয়ের শব্দ এবং কম্পন নিয়ন্ত্রণ করে বিস্তারিতভাবে তাদের কভার করে।
ব্যাচ ট্রেসেবিলিটি লুপ বন্ধ করে। প্রতিটি প্রোডাকশন ব্যাচ স্টিলের হিট নম্বর থেকে সামনের দিকে এবং প্যাকিং তালিকা থেকে পিছনের দিকে লিঙ্ক করে, তাই যখন কোনও গ্রাহক ডেলিভারির কয়েক মাস পরে কোনও সমস্যা রিপোর্ট করে, ফ্যাক্টরি অনুমান করার পরিবর্তে প্রভাবিত ব্যাচগুলিকে আলাদা করতে পারে। এই ক্ষমতাটি প্রয়োজনের দিন পর্যন্ত অদৃশ্য থাকে - এবং সেই দিন এটি সিদ্ধান্ত নেয় যে কোনও দাবি কয়েক দিনের মধ্যে নিষ্পত্তি করা হবে নাকি কয়েক মাস ধরে তর্ক করা হবে।
একটি বিয়ারিং উদ্ধৃতি পড়া: আপনি অর্ডার করার আগে পাঁচটি চেক
একই 608 আকারের জন্য দুটি উদ্ধৃতি এক তৃতীয়াংশ দ্বারা পৃথক হতে পারে, এবং উভয় সরবরাহকারী সম্পূর্ণরূপে সৎ হতে পারে। পার্থক্যটি প্রায় সবসময়ই পাঁচটি জায়গায় লুকিয়ে থাকে, তাই ব্যবহারিক অভ্যাস হল দাম তুলনা করার আগে প্রতিটিকে লিখিতভাবে পিন করা।
- উপাদান স্পেসিফিকেশন: 52100/GCr15 ক্রোম ইস্পাত স্পষ্টভাবে নামকরণ করা হয়েছে, একটি উপাদান শংসাপত্র উপলব্ধ - একটি অনির্দিষ্ট "বেয়ারিং স্টিল" নয়।
- কঠোরতা পরিসীমা: রিং এবং বলের জন্য 60-64 HRC, কথোপকথনের পরিবর্তে একটি প্রতিবেদনে বলা হয়েছে।
- নয়েজ গ্রেড: যন্ত্র, মোটর এবং শান্ত অ্যাপ্লিকেশনের জন্য Z2 বা Z3; স্ট্যান্ডার্ড গ্রেড যেখানে শব্দ অপ্রাসঙ্গিক।
- সীল এবং গ্রীস: ZZ বা 2RS কাজের পরিবেশের সাথে মিলে যায়, প্লাস নামের গ্রীসের ধরন।
- পরিদর্শন গভীরতা: কম-শব্দের অর্ডারে 100% কম্পন পরীক্ষা, ব্যাচ প্রতি মাত্রিক প্রতিবেদন এবং ব্যাপক উৎপাদনের আগে নমুনা অনুমোদন।
প্রতিটি আনচেক লাইন একটি নথিভুক্ত সংগ্রহ ঝুঁকি. অনির্দিষ্ট ইস্পাত সমাপ্ত মোটর মধ্যে গোলমাল অভিযোগে পরিণত; অনুপস্থিত ভাইব্রেশন গ্রেডিং খুচরা পণ্য থেকে রিটার্নে পরিণত হয়; ভুল সীল ভিজা সরঞ্জাম গ্রীস washout মধ্যে পরিণত. এই ঝুঁকিগুলির কোনওটিই মূল্য তালিকায় প্রদর্শিত হয় না, ঠিক এই কারণেই তারা পরিবর্তে অর্ডার নিশ্চিতকরণের অন্তর্ভুক্ত।
একটি দরকারী অনুশীলন হল প্রতিটি সরবরাহকারীকে একই তিনটি প্রশ্ন জিজ্ঞাসা করা — কী ইস্পাত, কী কঠোরতা, কী কম্পন গ্রেড — এবং সেই প্রতিবেদনগুলির জন্য অনুরোধ করা যা উত্তরগুলিকে সমর্থন করে৷ সরবরাহকারীরা যারা নিয়মিত পরীক্ষা করে ঘন্টার মধ্যে নথি সহ উত্তর দেয়; সরবরাহকারীরা যারা দাবির উপর নির্ভর করে বিশেষণ দিয়ে উত্তর দেয়। সেই উত্তরের গতি এবং পদার্থ আপনাকে যে কোনও ক্যাটালগ পৃষ্ঠার চেয়ে কারখানা সম্পর্কে আরও বেশি বলে।
কাস্টম এবং অ-মানক বিয়ারিং উত্পাদন
স্ট্যান্ডার্ড ক্যাটালগ আকারগুলি বেশিরভাগ অ্যাপ্লিকেশনগুলিকে কভার করে, তবে সর্বাধিক-মূল্যের অর্ডারগুলি প্রায়শই একটি গ্রাহকের অঙ্কন দিয়ে শুরু হয় যা কোনও ক্যাটালগ মেলে না — এবং সেখানেই একটি কারখানার প্রক্রিয়ার গভীরতা দৃশ্যমান হয়।
অ-মানক কাজ একটি নির্দিষ্ট পথ অনুসরণ করে: অঙ্কন বা নমুনা পর্যালোচনা, উপাদান এবং সহনশীলতার সম্ভাব্যতা নিশ্চিতকরণ, টুলিং প্রস্তুতি, নমুনা উত্পাদন, অনুমোদন, তারপর স্ট্যান্ডার্ড অংশ হিসাবে একই পরিদর্শন সিস্টেমের সাথে ব্যাচ উত্পাদন। সাধারণ অনুরোধগুলির মধ্যে রয়েছে বিশেষ মাউন্টিং ব্যবস্থার জন্য এক বা উভয় দিকে প্রসারিত অভ্যন্তরীণ রিং, ছোট আকারের ডবল-সারি সংস্করণ, বিশেষ প্রস্থ, এবং কাস্টম ট্রেড প্রোফাইল বা রঙ সহ প্রলিপ্ত বিয়ারিং।
কাস্টমাইজ করার সিদ্ধান্ত বেশিরভাগই অর্থনৈতিক। যদি একটি স্ট্যান্ডার্ড বিয়ারিং একটি স্পেসার বা একটি ছোট নকশা পরিবর্তনের সাথে অভিযোজিত করা যায়, তবে সেই রুটটি সাধারণত সস্তা এবং দ্রুত হয়। যদি মেশিনের স্থাপত্য বিশেষ অংশের উপর নির্ভর করে — যেমনটি প্রায়শই মোটর, স্লাইডিং সিস্টেম এবং পরিবাহক সরঞ্জামগুলিতে হয় — তাহলে একটি প্রমাণিত অ-মানক উত্স একটি ক্যাটালগ আকারের চারপাশে পণ্যটিকে পুনরায় ডিজাইন করে। বর্ধিত-রিং, বিশেষ-মাত্রা এবং যথার্থ-গ্রাউন্ড অংশের পরিসীমা হিসাবে উপলব্ধ কাস্টমাইজড অ-মানক নির্ভুলতা বিয়ারিং সেই বিভাগটি অনুশীলনে কতটা বিস্তৃত হয় তা দেখায়।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
সবচেয়ে বল বিয়ারিং কোন ইস্পাত থেকে তৈরি হয়?
বেশিরভাগই তৈরি হয় উচ্চ-কার্বন ক্রোম স্টিল, গ্রেড AISI 52100 (এছাড়াও 100Cr6, SUJ2 বা GCr15 হিসাবে বিক্রি হয়), তাপ 60-64 HRC-তে চিকিত্সা করা হয়। ক্ষয়কারী পরিবেশে মরিচা প্রতিরোধের সাথে কঠোরতার জন্য AISI 440C স্টেইনলেস বা AISI 304 ব্যবহার করে যখন সর্বাধিক ক্ষয় প্রতিরোধ ক্ষমতা লোড ক্ষমতার চেয়ে বেশি হয়। কার্বন ইস্পাত প্রধানত হালকা-শুল্ক, কম দামের পণ্যগুলিতে উপস্থিত হয়।
কীভাবে নির্মাতারা বলগুলিকে এত নিখুঁতভাবে বৃত্তাকার করে তোলে?
বলগুলি একটি ফ্ল্যাশ সীম সহ তারের থেকে ঠান্ডা মাথায়, ফ্ল্যাশ করা মসৃণ, তাপ চিকিত্সা করা হয়, তারপরে গ্রাউন্ড প্লেটের মধ্যে গ্রাউন্ড করা হয়। যেহেতু বলগুলি এই খাঁজে অবাধে এবং এলোমেলোভাবে ঘোরে, তাই পৃষ্ঠের প্রতিটি বিন্দু সমানভাবে ঘষিয়া তুলিয়া তুলিয়াছে, এবং গোলক গড় না হওয়া পর্যন্ত উচ্চ দাগগুলি দূর হয়। ফলাফলটি গ্রেড করা হয়েছে: গ্রেড 100 প্রায় 2.5 মাইক্রন বিচ্যুতির অনুমতি দেয়, গ্রেড 10 0.25 এর অনুমতি দেয়।
একটি উচ্চতর ABEC রেটিং একটি ভাল ভারবহন মানে?
উচ্চ মানে আরও সুনির্দিষ্ট, সর্বজনীনভাবে ভাল নয়। ABEC (বা ISO P) ক্লাসগুলি শুধুমাত্র মাত্রিক এবং চলমান সহনশীলতাকে সংজ্ঞায়িত করে — ইস্পাত গুণমান, শব্দ, সীল বা তৈলাক্তকরণ নয়। বেশিরভাগ মোটর, পাম্প এবং যন্ত্রপাতি P0/ABEC 1 এ সঠিকভাবে চলে; P5 বা তার উপরে অর্থপ্রদানের অর্থ প্রধানত উচ্চ-গতি বা নির্ভুল স্পিন্ডলের জন্য। আবেদনের সাথে ক্লাস মিলিয়ে নিন এবং অর্ডারে লিখিতভাবে রাখুন।
ZZ এবং 2RS বিয়ারিংয়ের মধ্যে পার্থক্য কী?
ZZ দুটি নন-কন্টাক্ট মেটাল শিল্ড ব্যবহার করে: কম টানা, মোটা ধুলোর বিরুদ্ধে ভাল, পরিমিত জল সুরক্ষা। 2RS দুটি রাবার কন্টাক্ট সিল ব্যবহার করে যা ভিতরের রিংকে স্পর্শ করে: সূক্ষ্ম ধুলো এবং আর্দ্রতার বিরুদ্ধে অনেক ভালো, সামান্য বেশি টর্ক, এবং প্রায় 110 °C এর ব্যবহারিক তাপমাত্রার সিলিং। শুষ্ক, দ্রুত, পরিষ্কার পরিবেশ স্যুট ZZ; ভেজা বা ধুলোময় পরিবেশে স্যুট 2RS.
কেন কিছু বিয়ারিং একটি প্লাস্টিক বা পলিউরেথেন আবরণ আছে?
আবরণ, বাইরের বলয়ের চারপাশে ঢালাই করা, আওয়াজকে স্যাঁতস্যাঁতে করে, ভারবহন ঘূর্ণায়মান পৃষ্ঠগুলিকে রক্ষা করে এবং — PU-এর সাথে — ট্রলি এবং কনভেয়রগুলির জন্য গ্রিপ এবং শক শোষণ যোগ করে৷ ভি-গ্রুভস, ইউ-গ্রুভস এবং ফ্ল্যাট ট্রেডের মতো প্রোফাইলগুলি সরাসরি ছাঁচে তৈরি হয় এবং রঙগুলি পণ্যের লাইন সনাক্ত করতে সাহায্য করে। আবরণের গুণমান মূলত আনুগত্যের উপর নির্ভর করে, এই কারণেই নমুনা পুল পরীক্ষার বিষয়গুলি।
বল বিয়ারিং কাস্টম আকারে উত্পাদিত হতে পারে?
হ্যাঁ। অ-মানক ক্ষমতা সম্পন্ন কারখানাগুলি নিয়মিতভাবে গ্রাহকের আঁকা বা নমুনা থেকে প্রসারিত অভ্যন্তরীণ রিং, বিশেষ প্রস্থ, দ্বি-সারি সংস্করণ এবং প্রলিপ্ত বা খাঁজকাটা নকশা তৈরি করে। রুট হল পর্যালোচনা, সম্ভাব্যতা এবং টুলিং, নমুনা অনুমোদন, তারপর ব্যাচ উত্পাদন — তাই সরবরাহকারীকে জিজ্ঞাসা করার বাস্তব প্রশ্নগুলি নমুনা সীসা সময় এবং কাস্টম ব্যাচে প্রয়োগ করা পরিদর্শন সম্পর্কে।
সুপারিশ পণ্য
-


608 আরএস ক্রোম স্টিল ডাবল রাবার সিলড ডিপ গ্রোভ বল বিয়ারিংস
-
608zz একক কলাম ডাবল আয়রন সিলড ডিপ গ্রোভ বল বিয়ারিং
-
6000 আরএস কার্বন ইস্পাত ডাবল রাবার সিলড ডিপ গ্রোভ বল বিয়ারিংস
-
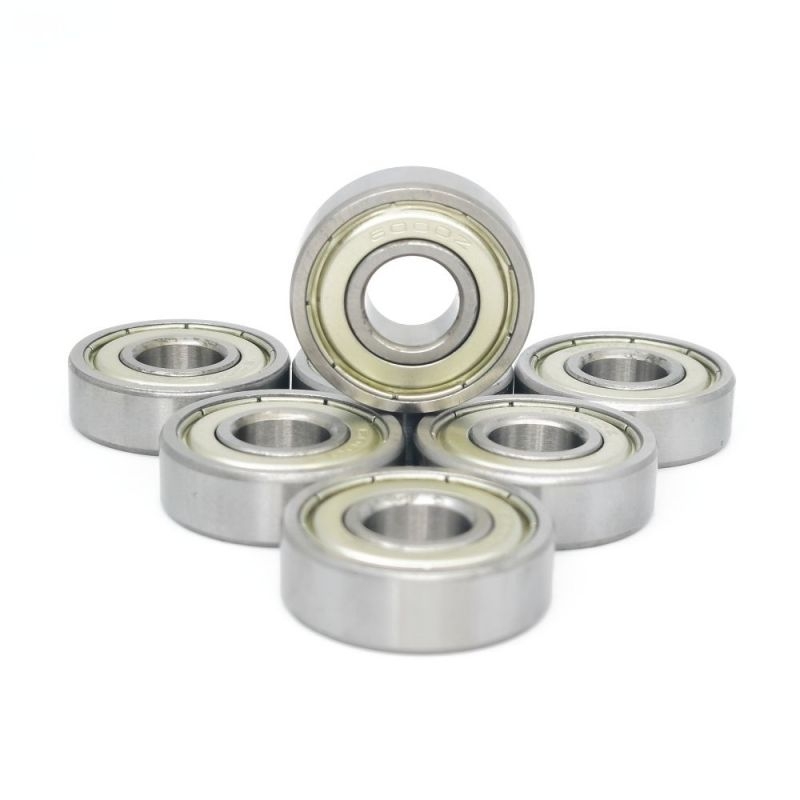
6000z গ্রিজ লুব্রিকেশন ডাবল লোহা সিলড ডিপ গ্রোভ বল বিয়ারিং
-
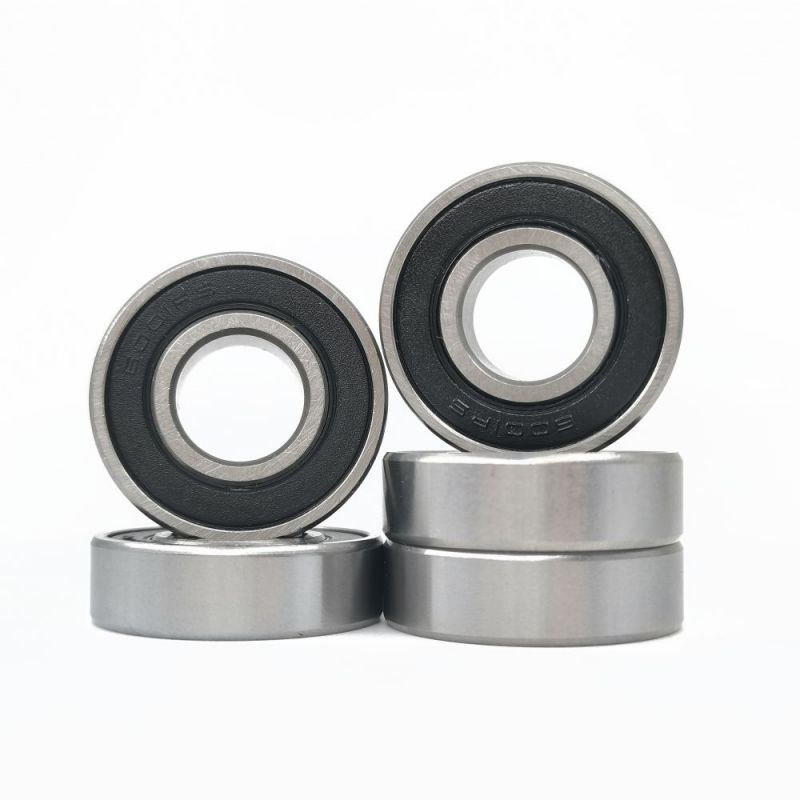
6001 আরএস ডাবল রাবার মোটরসাইকেলের জন্য ডিপ গ্রোভ বল বিয়ারিংস সিল করে

পণ্য
আমাদের সাথে যোগাযোগ করুন
+86-13362474260 +86-0574-633222565
নং 98 জিনলং রোড, ল্যাংক্সিয়া স্ট্রিট, ইউয়াও সিটি, ঝিজিয়াং প্রদেশ, চীন
মোবাইল সাইট
Copyright© Zhejiang Yingfei Biotechnology Co., Ltd. All Rights Reserved
